玻璃加工行业正在面对一个越来越明显的生产变化:
产品规格越来越多,异形轮廓越来越复杂,同一条生产线需要处理的产品类型也越来越丰富。
对于汽车玻璃、建筑玻璃以及电子显示玻璃来说,尤其是在大尺寸玻璃加工场景下,企业需要关注的是面对不同规格、不同轮廓的产品,设备快速切换,并保持稳定加工。而这也是大幅面激光加工需要解决的实际问题之一。
大幅面+异形,对设备柔性提出了更高要求
传统刀轮加工适合成熟、稳定的加工流程,但当产品规格不断变化时,生产人员往往需要围绕加工位置、轨迹等参数进行调整。
产品越多,换型次数越频繁,生产组织也越复杂。
而对于汽车玻璃等产品来说,不同产品往往对应不同的外形轮廓。面对这样的生产需求,设备需要具备更加灵活的图形加工能力。
科洛德激光大幅面玻璃激光切割整线,加工幅面至多可达3660mm×2440mm,适用于2—6mm浮法玻璃加工。还可通过数字化图形驱动、视觉定位和自动化加工单元,实现不同规格玻璃之间的加工衔接。
激光加工为什么适合多规格产品?
激光加工的一项特点,是加工路径可以根据数字图形进行调整。
系统兼容DXF等工程图档,通过PC与专设控制卡驱动,并结合工业CCD视觉定位完成玻璃识别。
换一种产品规格时,可以根据对应图形文件调整加工路径,而不是完全依赖机械结构重新调整加工位置。
对于异形玻璃、多规格订单来说,这种加工方式更容易适应产品变化。
这里需要强调的是,激光加工并不是简单追求“比传统设备切得更快”。尤其是对于大幅面玻璃加工企业来说,当产品不断变化时,设备更需要关注能稳定完成不同轮廓的加工。
加工质量,同样影响后续生产
对于玻璃加工来说,轮廓加工完成并不意味着整个生产流程结束。
如果切割之后仍然需要大量磨削,就意味着企业还需要继续投入磨轮、用水、设备以及人工等生产资源。
科洛德激光系统采用红外皮秒激光器结合长焦深切割头,加工精度可达到±0.2mm,崩边量可控制在50μm以内。
对于部分经过工艺验证的产品,可以减少后续磨削需求。
在相关应用数据中,磨轮耗材可减少约80%。
因此,激光加工带来的变化不但体现在切割环节,也可能进一步影响后续加工流程。
大幅面玻璃,首先要解决定位问题
当玻璃尺寸达到3660mm×2440mm时,前端定位同样是加工过程中的重要环节。
如果玻璃进入设备后的基准位置发生偏差,即使后续加工系统本身具备较高精度,也会影响后面的加工结果。
因此,该整线首先通过规整传输单元完成机械对中,将大尺寸玻璃的规整精度控制在±1mm以内。
之后再利用工业CCD视觉定位系统完成位置识别。
也就是说,大幅面玻璃加工的精度并不是由某一个部件单独决定,而是由:
传输、对中、视觉定位和激光加工多个环节共同建立。
多款产品混线生产,分拣也是一道工序
异形、多规格产品增加后,另一个容易被忽略的问题就是下料。
如果不同产品加工完成后仍需要人工逐片识别、搬运和分类,那么前端自动化程度再高,也容易在末端形成新的人工节点。
该整线配置自动下料分拣系统,机械手具备旋转、调距和真空吸附功能,单线至多支持8款产品自动分拣。
产品完成加工后,机械手根据对应规格完成取料,废料则进入废料框,实现成品和废料的自动分流。
这样一来,切割、裂片和分拣可以形成连续加工流程。
数据背后,反映的是生产方式变化
目前相关应用数据包括:
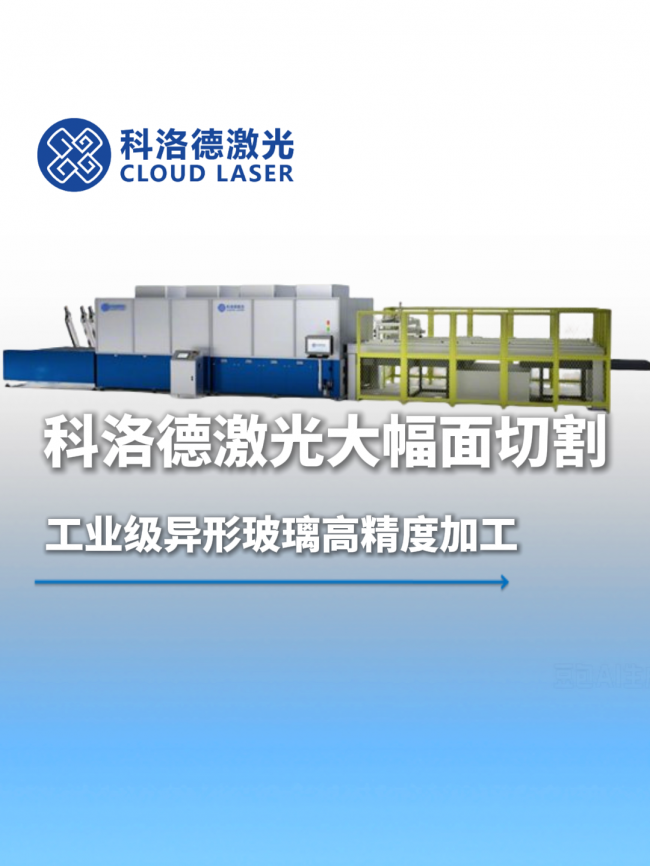
• 加工幅面至多:3660mm×2440mm • 加工玻璃厚度:2—6mm浮法玻璃 • 加工精度:±0.2mm • 崩边量:≤50μm • 加工良率:99%以上 • 设备稼动率:95% • 生产效率提升:3—5倍 • 磨轮耗材减少:约80%
这些参数对应的并不是单一的“切割速度”。
对于大幅面玻璃加工企业来说,它们分别对应加工尺寸、产品质量、设备运行状态、生产效率以及后续耗材等不同生产指标。
大幅面加工的下一步,是提高柔性。当玻璃产品从标准化、大批量逐渐增加更多异形和多规格需求后,生产线需要解决的问题也会随之变化。科洛德激光大幅面玻璃激光切割整线,通过规整传输、激光切割、激光裂片和自动分拣等单元,为汽车玻璃、建筑玻璃和电子显示玻璃提供至多3660mm×2440mm幅面的自动化加工方案。
更多详情方案可进入官网查阅: